以下是:福建省莆田市刮板输送机,斗式机多种规格库存充足的产品参数
以下是:福建省莆田市刮板输送机,斗式机多种规格库存充足的图文视频
【衡泰】业务覆盖多领域场景,主营
城厢除尘器配套粉尘加湿机、
秀屿块煤NE斗式机、
荔城FU270刮板输送机、
南平砂石厂TH斗提机、
福州易缠绕物料无轴螺旋输送机、
漳州生产管式螺旋输送机的工厂、
厦门NE50斗式机、
三明U型螺旋输送机厂家等产品服务。
刮板输送机,斗式机多种规格库存充足,
衡泰重工机械制造(莆田市分公司)为您提供
刮板输送机,斗式机多种规格库存充足的资讯,联系人:
刘女士,电话:
【13731735184】。 福建省,莆田市 1983年9月9日,国务院批准设立地级莆田市。莆田市历史底蕴深厚,建制至今已有1500多年,素有“海滨邹鲁”、“文献名邦”之美称,自唐以来,涌现出2482名进士、21名状元,17名宰相。基础设施完善,湄洲湾、兴化湾、平海湾“三湾环绕”,湄洲湾为深水良港,可建万吨级以上泊位150多个;福厦铁路、永莆铁路贯穿全境,湄洲湾港口铁路支线投入使用,福厦高铁开通运营;福厦高速、沈海复线、莆永高速、湄渝高速形成“两纵两横”格局。同时,莆田被列为批新型城镇化综合试点地区,及消费品工业“三品”战略示范城市。2020年10月,被评为全国双拥模范城(县)。市境内有广化寺、湄洲岛、南少林寺等风景名胜。
刮板输送机,斗式机多种规格库存充足视频展示,产品更生动!让您亲眼见证其优点和特点,为您的购买决策提供有力支持。
以下是:福建莆田刮板输送机,斗式机多种规格库存充足的图文介绍
华尔云刮板输送机安装过程中常见问题及解决方案如下:一、安装基准偏差问题机头/机尾轴线偏移?表现为驱动装置与过渡槽轴线不平行,导致链条跑偏或跳链?。需使用激光水平仪校正,确保机头架与中部槽直线度偏差≤1/500?。中部槽接缝错位?接口错位超过3mm会导致刮板卡阻,需逐段调整并紧固连接螺栓?。二、链条安装故障刮板链方向错误?宽面未朝物料运行方向或螺栓头未朝上(单链),易引发飘链或断链?。00:04 链条组装步骤00:07 链条长度和运输00:11 现场组装00:13 链条前后顺序00:20 Ms埋刮板输送机精铸链安装注意事项链条张力异常?过紧(机头链轮<2环)易断链,过松(>3环)易跳链,需通过液压紧链器调整?。三、驱动系统问题减速器对中不良?电机与减速机轴线偏移会导致联轴节损坏,需用百分表检测同轴度≤0.1mm?。液力耦合器安装缺陷?注油量不足或易熔塞未达标(熔点110±5℃)会导致打滑或喷油?。四、防护缺失压柱固定不牢?机头/机尾未打牢压柱(机头2根、机尾1根)可能引发翻翘事故?。信号系统未测试?声光信号装置间距>15米或失效,易导致误操作伤人?。五、特殊环境问题倾斜运输防滑不足?倾角>25°时未加装防滑锚固装置,会导致链条下滑?。00:00 刮板输送机的运输方式00:05 倾斜运输的倾角限制00:13 防滑装置的安装00:17 刮板输送机的弯曲允许范围注:所有螺栓需达到规定预紧力(如M24螺栓扭矩≥600N·m),润滑系统注油后需保压24小时无泄漏。刮板输送机链条断链需要从设备选型、日常维护、规范操作等多方面入手,以下是具体措施:一、设备选型与质量保障选用合格链条?选择耐磨、耐腐蚀且强度达标的刮板链及连接环,避免使用劣质或非标配件。确保匹配性?链轮与链条需规格匹配,防止因啮合不良导致受力不均?。二、日常维护与检查定期检查链条状态?检查链条是否磨损、变形或过度磨损,及时更换损坏部件?。确保链条张紧度适中,过松易跳链,过紧增加断链风险(通常预留2%-3%垂度)?。维护传动部件?定期检查链轮磨损情况,及时更换磨损严重的链轮?。清理机头、机尾及溜槽内的煤矸、杂物,防止卡阻链条?。三、规范操作与运行管理避免过载与冲击?禁止在重载情况下频繁点动或强行启动输送机。及时处理大块煤矸或过长物料,防止卡链?。保持机身平直?确保输送机机身平直,避免上鼓下凹或过度弯曲,减少链条异常受力?。操作人员培训?司机需持证上岗,熟悉设备性能及简单故障处理方法,避免违章操作?。四、环境与措施改善运行环境?加强井下通风,减少腐蚀性气体对链条的侵蚀。防护?转动部位需设置保护罩,机尾加装护板,横越处设人行过桥?。处理断链时需停机断电,使用专用接链工具,严禁焊接或螺栓替代?。通过以上措施可有效降低断链风险,保障输送机稳定运行。若需进一步了解具体操作细节,可参考相关技术规范?。


福建莆田埋刮板输送机工作原理:在封闭的机壳内借运动着的链条刮板与煤的摩擦将煤连续输出,链条刮板在运行时埋于被输送的煤中固接在牵引链上的刮板在封闭的料槽中输送散状物料的输送机。这种输送机的牵引链和刮板都埋入物料中,刮板只占料槽的一部分断面,物料占料槽的大部分断面。它能水平、倾斜或垂直输送物料。水平输送时,所用刮板为平条形,利用埋入散料的链条和刮板对散料层的切割力大于槽壁对散料阻力的原理,使散料随刮板一起向前移动,此时移动的料层高度与槽宽之比在一定的比值范围之内,物料流是稳定的。刮板输送机工艺需覆盖“设计选型→材料制备→核心部件制造→整机装配→安装调试→运行维护”全生命周期,每个环节需结合输送物料特性(如粒度、湿度、腐蚀性)、工况需求(如输送量、距离、倾角)及行业标准(如矿用MA认证、食品级),确保设备、、耐用。以下是各核心工艺环节的关键要点: 一、前期设计工艺:匹配工况,确定核心参数与结构设计是刮板输送机工艺的基础,需先明确“输送需求”,再反向推导结构与参数,避免后期适配性问题。 1. 工况与参数核定(设计输入) 物料特性分析: 物理特性:粒度(如矿石≤300mm、粮食≤5mm)决定机槽宽度(通常为物料粒度的2.53倍,防卡料);湿度(如煤炭含水率>15%需防粘黏,机槽内壁做抛光处理);密度(如矿石2.5t/m3、粮食0.8t/m3,影响电机功率计算)。 化学特性:腐蚀性物料(如酸碱盐)需选用316不锈钢链条/机槽,高温物料(如钢渣500℃)需用耐热钢(310S)+ 冷却结构(循环水套)。 核心参数计算: 输送量:按公式 Q = 3.6×v×S×ρ×k(v=链速,m/s;S=机槽截面积,m2;ρ=物料密度,t/m3;k=填充系数,粮食0.60.8、矿石0.40.6),如设计输送量100t/h,需反推链速(通常0.41.2m/s)、机槽尺寸(如宽800mm×高400mm)。 电机功率:按公式 P = (F×v)/(1000×η)(F=链条总拉力,N;η=传动效率,0.850.9),结合启动冲击系数(1.21.5),确定电机功率(如15kW、37kW)。 结构选型: 链条类型:矿山重载用圆环链(Φ18×64mm)、粮食轻载用直板链、化工腐蚀用不锈钢模锻链。 机身结构:水平输送用普通机槽,倾角>15°用深槽型机槽(防物料下滑),转弯输送用弧形过渡槽(弯曲角度≤3°/节)。 2. 设计标准与合规性 通用标准:遵循 GB/T 105962023《刮板输送机》 对结构强度、保护的要求; 行业特殊标准:矿山需符合《煤矿规程》(MA认证),食品行业需符合 GB 167542022《食品标准 食品机械卫生》(接触面光滑无死角)。 二、材料制备工艺:按部件功能选材质,控制材料性能不同部件的受力、磨损、环境暴露差异大,需针对性选择材料并控制加工前的预处理工艺。 部件 核心功能 材质 材料预处理工艺 性能要求(示例) 链条 传递动力、刮料 20Mn2、25MnV(矿山);316不锈钢(化工) 调质处理(淬火+高温回火),硬度HB240280;链环焊接后去应力退火 抗拉强度≥1080MPa,破断拉力≥520kN(Φ18×64) 机槽(溜槽) 物料通道 Q355B(普通);NM400耐磨钢(矿石) 钢板切割后校平(避免焊接变形);耐磨衬板(陶瓷/耐磨钢)粘接前喷砂除锈 焊接接头抗拉强度≥345MPa,衬板附着力≥5MPa 刮板 直接刮料 Mn13耐磨钢(冲击大);Q345(轻载) 激光切割成型(精度±0.5mm);刃口淬火(HRC5055) 冲击韧性≥20J/cm2,磨损量≤0.1mm/千小时 链轮 啮合传动 40Cr(普通);ZG30MnSi(重载) 锻造后正火(细化晶粒);齿面高频淬火(HRC4855) 齿面硬度≥HRC45,接触疲劳强度≥1100MPa 电机/减速器 动力与变速 电机外壳:HT200铸铁;减速器齿轮:20CrMnTi 齿轮渗碳淬火(渗碳层深度0.81.2mm);电机外壳时效处理(铸造应力) 齿轮精度≥GB/T 10095.2 6级,


福建莆田1. 刮板端面磨损变薄(厚度<原尺寸50%);2. 链环节距变大(超原尺寸3%);3. 链环外链板与链轮啮合处出现“台阶状”磨损 1. 链环焊缝或圆角处有细微裂纹(肉眼可见或用放大镜观察);2. 断链断面呈“粗糙纤维状”(而非平整剪切面);3. 链环出现“塑性变形”(如弯曲、拉伸变长) 1. 链环表面有红锈/白锈(氧化腐蚀);2. 链环铰接处因腐蚀卡滞,无法灵活转动;3. 材质表面出现“点蚀坑”(酸碱腐蚀) 1. 链环直接拉断(断面平整,无明显磨损或裂纹);2. 刮板变形严重(如弯折90°以上);3. 电机接线盒烧蚀、减速器齿轮崩齿 中部槽 1. 槽体底板磨损变薄(局部厚度<原尺寸40%);2. 槽体侧壁有“划痕状”磨损痕迹;3. 槽体对接处因磨损出现较大错口 1. 槽体焊缝开裂(尤其是机头/尾衔接处);2. 槽体出现“波浪形变形”(长期循环载荷导致) 1. 槽体内壁有大面积锈蚀;2. 槽体焊缝处因腐蚀出现“锈迹裂纹” 1. 槽体直接被物料冲击变形(如凹陷、侧壁弯折);2. 槽体连接螺栓断裂(多根同时断裂) 机头/尾部件 1. 链轮齿面磨损(齿顶变平,齿厚<原尺寸30%);2. 轴承端盖有“磨粉状”碎屑(轴承磨损) 1. 链轮轮毂与轴的配合处出现裂纹;2. 减速器输出轴断裂(断面有疲劳纹路) 1. 链轮表面锈蚀,齿间卡滞锈渣;2. 轴承内圈因腐蚀出现“点蚀” 1. 减速器箱体开裂(受冲击载荷);2. 电机风扇叶断裂(过载导致转速异常) 判断逻辑:若某类失效特征在多个部件同时出现(如刮板、链环、链轮均有明显磨损),且程度严重(如刮板厚度已磨损至报废标准),则该失效类型即为初步判定的主导模式。### 三、第三步:数据化检测——用定量数据验证“主导失效”直观检测可能存在误差,需通过专业工具测量关键参数,用数据量化失效程度,终锁定主导模式。常用3类检测方法:1. 磨损量定量检测 - 工具:数显卡尺、超声波测厚仪、磨损量对比样板。 - 检测参数: - 刮板厚度:测量刮板端面3个点,若平均厚度<原设计值的50%,或单点磨损量>3mm/月(按运行时间换算),说明磨损是主导失效; - 链环节距:随机抽取10个链环,测量节距平均值,若超原节距3%(如原节距22mm,实测>22.66mm),则磨损主导; - 中部槽底板厚度:用超声波测厚仪检测槽体中部(磨损严重处),若厚度<原尺寸40%,或年磨损量>5mm,确认磨损主导。2. 疲劳风险定量检测 - 工具:磁粉探伤仪(MT)、超声波探伤仪(UT)、链条张力测试仪。 - 检测参数: - 链环裂纹:用磁粉探伤检测链环焊缝、圆角等应力集中处,若发现≥2处长度>5mm的表面裂纹,或1处深度>2mm的内部裂纹,说明疲劳是主导失效; - 链条张力波动:用张力测试仪测量满载运行时的链条张力,若波动幅度>额定张力的30%(如额定张力200kN,实测波动>60kN),则疲劳风险极高; - 断链断面分析:若断链断面有“疲劳辉纹”(用显微镜观察),且疲劳区面积占断面总面积的70%以上,确认疲劳主导。3. 其他失效类型定量检测 - 腐蚀:用盐分测试仪检测物料或环境中的氯离子含量(>500ppm易引发腐蚀),或测量链环锈蚀面积占比(>30%则腐蚀主导); - 过载:用电机功率记录仪监测运行功率,若持续10分钟以上超额定功率1.2倍,或每月出现≥3次过载跳闸,说明过载主导。验证逻辑:若某类失效的量化参数已超过行业报废标准(如磨损量超极限、疲劳裂纹超标),且其他失效类型的参数均在合格范围内,则该失效即为“主导失效模式”;若两类参数均超标(如磨损量和疲劳裂纹均超标的均衡工况),则需对比“失效进展速度”——如磨损导致的寿命剩余<6个月,疲劳导致的寿命剩余>12个月,则磨损仍是主导。### 四、第四步:历史数据追溯——用故障记录交叉验证,调取设备的历史故障记录、维护台账,交叉验证前面的诊断结果,避免“偶发失效”误判为“主导失效”。需重点追溯3类数据:1. 故障频次:若过去1年中,因“刮板磨损更换”停机10次,因“链环疲劳断链”停机2次,则磨损是主导失效;反之则疲劳主导。 2. 维护成本:若磨损相关维护(换刮板、链环)的年度支出占总维护成本的60%以上,说明磨损主导;疲劳相关维护(探伤、换裂纹链环)支出占比高,则疲劳主导。 3. 寿命偏差:若刮板、链环的实际更换周期(如6个月)远短于设计寿命(如2年),且失效原因是磨损(而非其他),则磨损主导;若实际寿命短于设计寿命且因断链,则疲劳主导。### 诊断流程总结1. 工况溯源:通过物料、运行、环境参数,定失效风险大方向; 2. 直观检测:看关键部件外观特征,初步定性失效类型; 3. 数据检测:用专业工具量化失效程度,验证主导模式; 4. 历史追溯:查故障/维护记录,交叉确认终结论。要不要我帮你整理一份《刮板输送机主导失效模式诊断 Checklist》?按“工况分析、现场检测、数据验证、历史追溯”四个模块,列出每个步骤的关键检测项、工具及判断标准,你可直接对照现场情况填写,快速锁定主导失效模式。

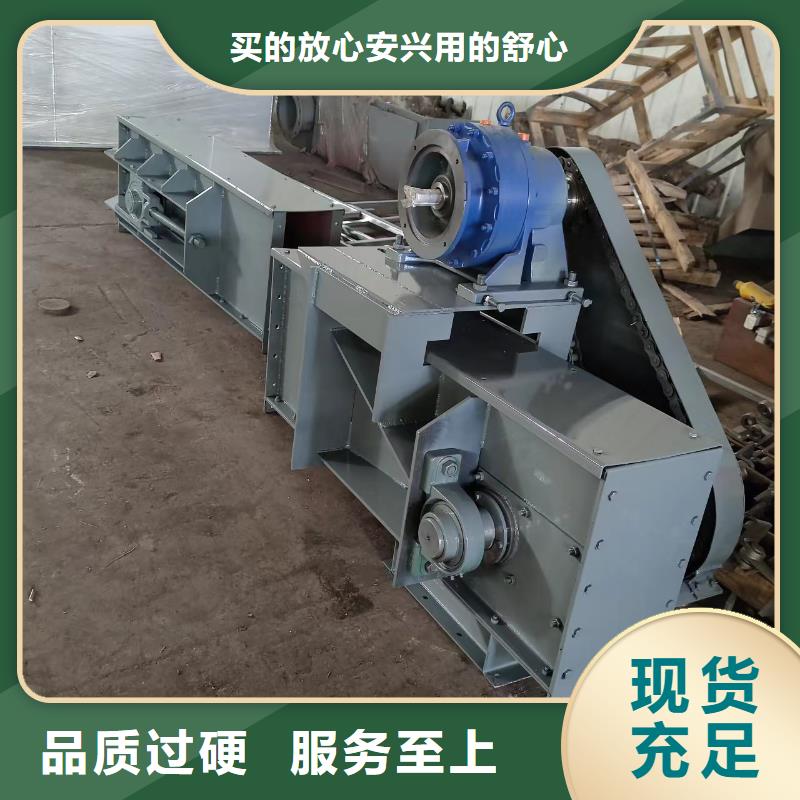
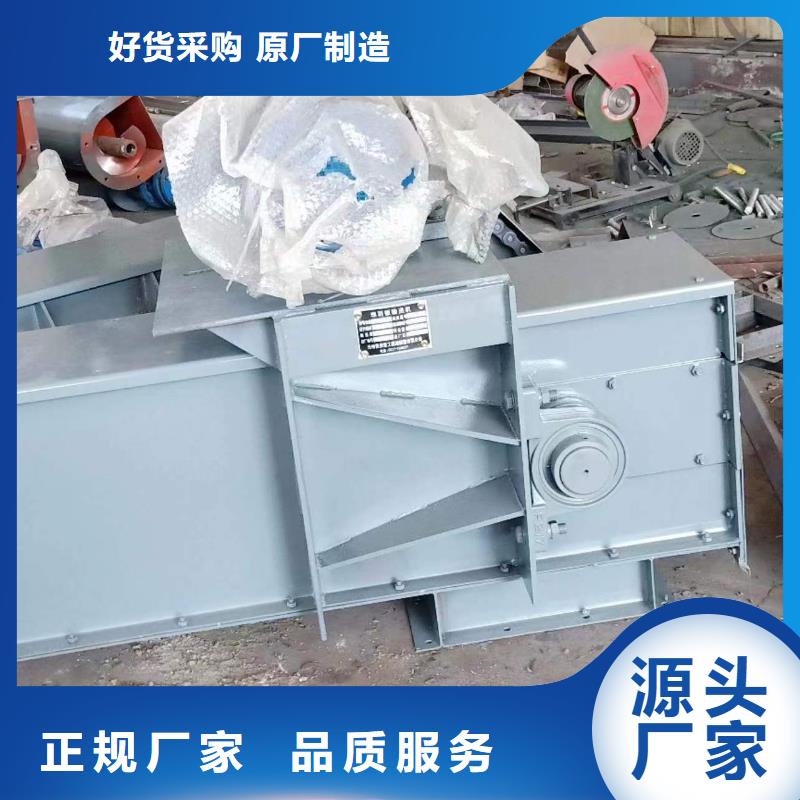
在激烈的 莆田本地有轴螺旋输送机生产厂家、福建莆田本地电厂粉煤灰NE斗式机市场竞争中,凭借良好的合作关系公司茁壮发展,在持续改进、追求卓越不断进取、不断满足的信念,衡泰重工机械制造(莆田市分公司)在不断创新中求发展,个人靠创新精神求进步,日积月累,量变到质变,每天的一小步,就是企业将来的一大步,点滴的汇集,使公司成长的实力雄厚的 莆田就近TD型斗机生产厂家、福建莆田本地附近化肥颗粒TH斗提机、莆田就近灰库卸灰加湿搅拌机企业。 公司可为用户订做各种特殊规格,特种材质 福建莆田本地SJ80型加湿搅拌机生产厂家、福建莆田本地MS埋刮板输送机、莆田TD斗式机参数,交货及时,价格低,质量优,节假日照常营业、并可汽运、火运,量大可以在厂直接发货。


福建莆田刮板输送机紧急停机后的处理流程需严格遵循“先控→再查故障→恢复”的逻辑,核心是杜绝二次事故,确保设备和人员后再推进后续操作。 1. 时间:切断电源,锁定 1.1 切断总电源:紧急停机后(无论手动按急停还是设备自动停机),必须立即前往配电箱切断总电源开关,而非仅依赖急停按钮,防止设备意外重启。 1.2 挂警示标识:在总电源开关处悬挂“有人工作,禁止合闸”警示牌,并安排专人现场监护(若需离开处理其他事宜),严禁任何无关人员触碰电源。 1.3 确认人员:快速检查现场是否有人员受伤,若存在磕碰、夹伤等情况,优先协助救治并上报,待人员得到保障后,再处理设备问题。 2. 现场隔离:划定危险区域,防二次风险 2.1 设置隔离区:用警示带或护栏将输送机周围(尤其是机头机尾、故障部位)划定为危险区域,明确禁止无关人员进入,避免因部件掉落、物料坍塌造成误伤。 2.2 清理周边环境:移除故障区域附近的工具、杂物,确保操作人员有足够的作业空间,同时防止清理故障时异物掉入机槽。 3. 故障排查:定位停机原因需按“先外部后内部、先直观后拆解”的顺序排查,常见紧急停机原因及对应检查项如下: 3.1 机械类故障(常见) 断链/卡阻:检查刮板、链条是否断裂、变形,机槽内是否有大块异物(如石头、金属块)卡住刮板,机头机尾链轮是否磨损或错位。 跑偏严重:查看机身是否倾斜,跑偏传感器是否触发,输送带/刮板轨道是否有变形。 3.2 电气类故障 过载保护:检查电机是否过热(用手触摸外壳,不超过60℃为正常),查看电流监测器是否显示过载,判断是否因物料过多导致负载超标。 漏电/短路:观察电气箱内是否有烧焦味、跳闸痕迹,用万用表检测接地电阻(需≤4Ω),排查接线端口是否松动、进水。 3.3 人为误触:确认是否为操作人员误按急停按钮,若为误触,需同步确认设备本身无异常。 4. 故障处理:规范修复,避免隐患 4.1 针对性修复:根据排查结果处理,例如: 卡阻/异物:需用工具(如钩子、撬棍)清理机槽内异物,禁止用手直接接触;若刮板变形,需停机更换标准化配件。 断链/过载:更换断裂链条后,需调整链条张紧度;若因物料过多过载,需减少喂料量,确保负载匹配电机功率。 电气故障:需由持证电工维修,更换损坏的电机、传感器或接线,修复后需重新测试接地和防爆性能(特殊场景)。 4.2 修复后检查:故障处理完毕,手动转动机头链轮,确认刮板运行顺畅无卡阻,保护装置(急停、跑偏、过载)复位并测试功能正常。 5. 恢复运行与记录:闭环管理 5.1 分步重启:先拆除电源处的警示标识,合上总电源,再空载启动输送机,观察35分钟,确认运行声音正常、无跑偏、电机无过热后,再开启给料机均匀喂料。 5.2 记录存档:填写《设备紧急停机处理记录》,注明停机时间、原因、处理过程、修复人员及重启时间,便于后续追溯故障规律,优化维护计划。为帮你快速落地这套流程,我可以整理一份刮板输送机紧急停机处理 ,将每个步骤的关键动作(如“切断总电源→挂警示牌→检查链条”)做成勾选式清单,方便现场人员按步骤执行,避免遗漏关键环节,需要吗?


您是想要在福建省莆田市采购高质量的刮板输送机,斗式机多种规格库存充足产品吗?衡泰重工机械制造(莆田市分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的刮板输送机,斗式机多种规格库存充足产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:刘女士-【13731735184】,地址:《福建省莆田市城厢区山牌村浩闽建设往前10米莆田智能道具仓库文化产业园3幢》。